9 octobre 2026
Jules et la circularité textile-to-textile
Retour d'expérience sur l'incorporation industrielle du coton recyclé post-consommateur, témoignage de Monika Fontaine (Responsable des sujets circularité) et d’Amélie Duriez (Catégorie manager denim)
Pouvez-vous nous expliquer la genèse de la démarche textile-to-textile chez Jules et la place du recyclé dans votre stratégie d'éco-conception ?
Chez Jules, entreprise à mission, la démarche environnementale est au cœur de notre modèle. Lorsque nous analysons notre empreinte globale, le constat est clair : les matières premières représentent à elles seules les deux tiers de notre impact environnemental, et le coton constitue 70 % de l'ensemble de nos volumes matières. Il était donc évident que la transformation de nos filières matières était le principal levier d'action pour réduire durablement notre impact.
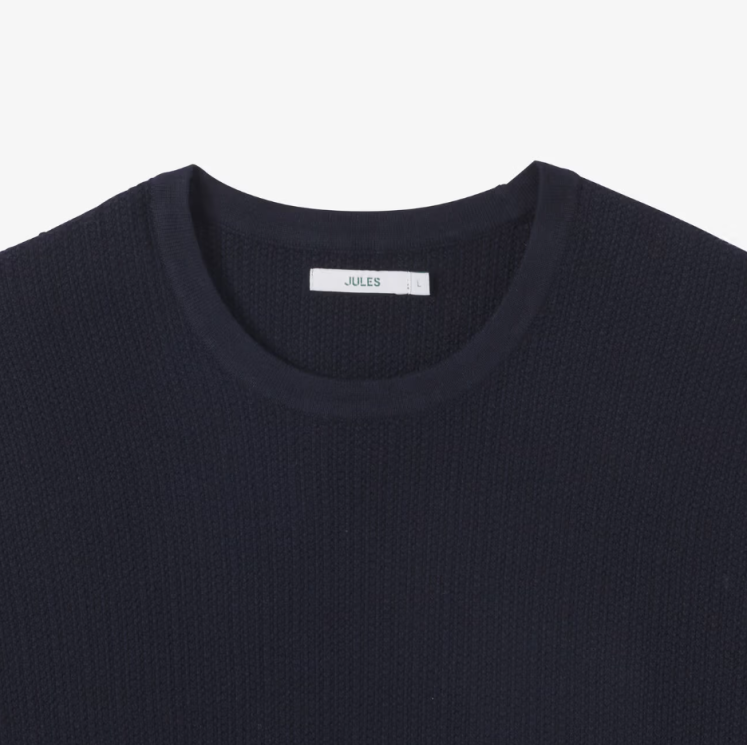
Cette sensibilité ne date pas d'hier. Il y a une quinzaine d'années, nous avions mené un tout premier essai avec un pull sur la base de jeans recyclés qui, il faut bien l'avouer avec le recul, n’était pas au niveau des attentes stylistiques ! Tout cela a évolué. Aujourd'hui, le recyclé s'inscrit dans une politique globale de Preferred Fibers comprenant également le coton biologique, le coton régénératif, la laine certifiée et le mono-composant pour faciliter la recyclabilité future.
Mais notre vrai défi concerne le recyclage post-consommateur. Alors que le recyclage des chutes industrielles ou de la laine régénérée existe depuis très longtemps, réintroduire des déchets textiles usagés dans des produits neufs est un sujet novateur. L'équipe RSE agit comme accélérateur pour tester et lever les freins, mais le projet est ensuite porté à 100 % par les équipes produit et achats pour en faire un standard industriel.
« L'enjeu fondamental pour une marque à mission comme Jules n'est pas de concevoir un produit vitrine d'exception, mais de réussir à massifier l'intégration du coton recyclé issu de nos propres déchets textiles post-consommateur, sans aucun compromis sur la durabilité ni sur le prix pour le client. »
Comment avez-vous structuré vos premières phases d'expérimentation et orchestré le passage à l'échelle industrielle ?
Notre démarche a débuté il y a trois ans par un premier test, un proof of concept. Nous avons collecté des jeans en magasin, puis retravaillé la matière avec un partenaire espagnol pour produire 500 pièces contenant 5 % de coton recyclé post-consommateur. Ce test a prouvé la faisabilité technique, mais nous a montré ses limites : le procédé était très cher, le gisement mal qualifié, et la démarche non scalable à grande échelle.
Ce test nous a apporté une prise de conscience fondamentale : il fallait dépasser l'illusion du purisme. Vouloir fabriquer un vêtement neuf exclusivement avec les vieux vêtements ramenés par nos propres clients est une impasse économique et logistique. En tant qu’émetteur de textiles, notre responsabilité est de traiter le gisement textile français global, peu importe la marque d'origine du vêtement usagé.
Pour passer à l'échelle, nous avons réorganisé la chaîne : nous faisons trier et effilocher de la fibre en provenance du gisement français en France pour valoriser les acteurs locaux, puis nous l'expédions chez nos filateurs et tisseurs partenaires internationaux en Asie. C'est cette structuration qui nous a permis de passer de 500 pièces de test à des productions massives sur nos gammes permanentes.
Comment s'organise concrètement votre chaîne de valeur, du tri local jusqu'à la filature et au tissage chez des partenaires ?
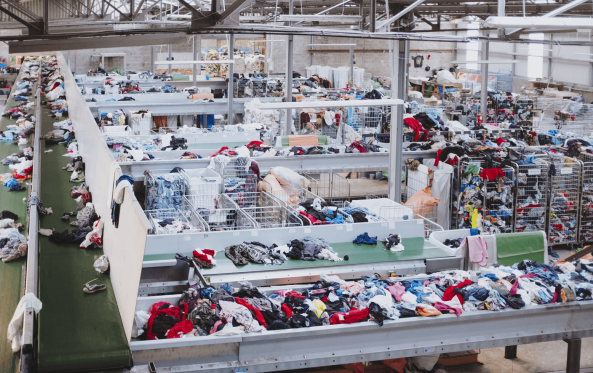
Nous avons construit un écosystème collaboratif pour sécuriser chaque étape. En amont, nous travaillons avec Dagobaire, un trieur basé dans le Nord engagé dans la réindustrialisation locale. Dagobaire achète des balles aux collecteurs et prépare la fibre textile. Ils ont investi dans une machine de tri optique, capable d'analyser la composition exacte et la couleur des vêtements défilant sur tapis roulant.
Une fois les fibres effilochées et conditionnées en balles, Dagobaire gère l'exportation vers nos partenaires filateurs au Bangladesh et au Pakistan. Nous privilégions des acteurs intégrés qui réalisent filature et tissage sous le même toit, ce qui simplifie grandement les enjeux techniques propres à l’utilisation de matière recyclée.
Cette boucle ajoute environ trois mois au rétroplanning traditionnel de production, ce qui nous demande un effort d’anticipation. Pour optimiser les coûts de transport par conteneur, nous pratiquons la coopétition en nous associant à d'autres marques pour partager les conteneurs de fret. Par exemple, sur un conteneur de 20 pieds rempli à 20 tonnes, Jules a mis 14 tonnes de balles et une marque partenaire a complété avec 6 tonnes, réduisant ainsi fortement l'impact logistique financier.
Quelles sont les limites techniques du recyclage mécanique du coton et comment vous y adaptez-vous ?
Le recyclage mécanique raccourcit inévitablement la fibre de coton, ce qui pose des contraintes en filature. Il est donc difficile d'utiliser du coton recyclé pour fabriquer des fils très fins comme pour des chemises de ville lisses. Le fil recyclé est souvent un fil cardé, adapté à des produits plus épais comme le denim, la maille, les surchemises ou le molleton.
Par ailleurs, les balles de gisement contiennent toujours de légères impuretés ou des résidus de polyester (entre 0,5 % et 14 %). Comme la teinture coton ne prend pas sur le polyester, cela peut créer de petits points blancs sur le tissu. Pour contourner ces limites, nous plafonnons le taux d'incorporation de coton recyclé post-consommateur entre 20 % et 25 % (avec de la R&D pour monter à 30 %), mélangé à du coton vierge pour garantir une durabilité identique au neuf.
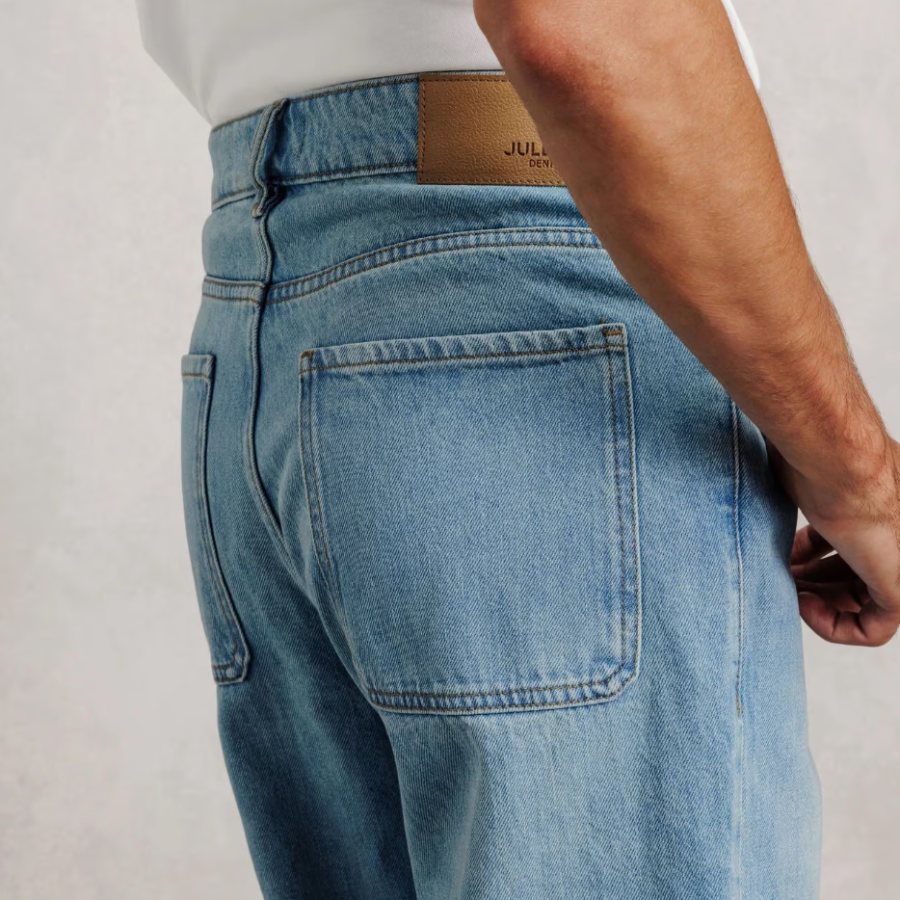
Sur le denim, nous intégrons la fibre recyclée dans le fil de chaîne qui est ensuite reteint en bleu indigo, ce qui masque parfaitement les variations de teintes. Enfin, nous privilégions des balles de coton aux nuances écrues ou neutres pour garder un large champ de teinture possible.
Quelle est votre stratégie marketing pour valoriser ces produits recyclés auprès de vos clients ?
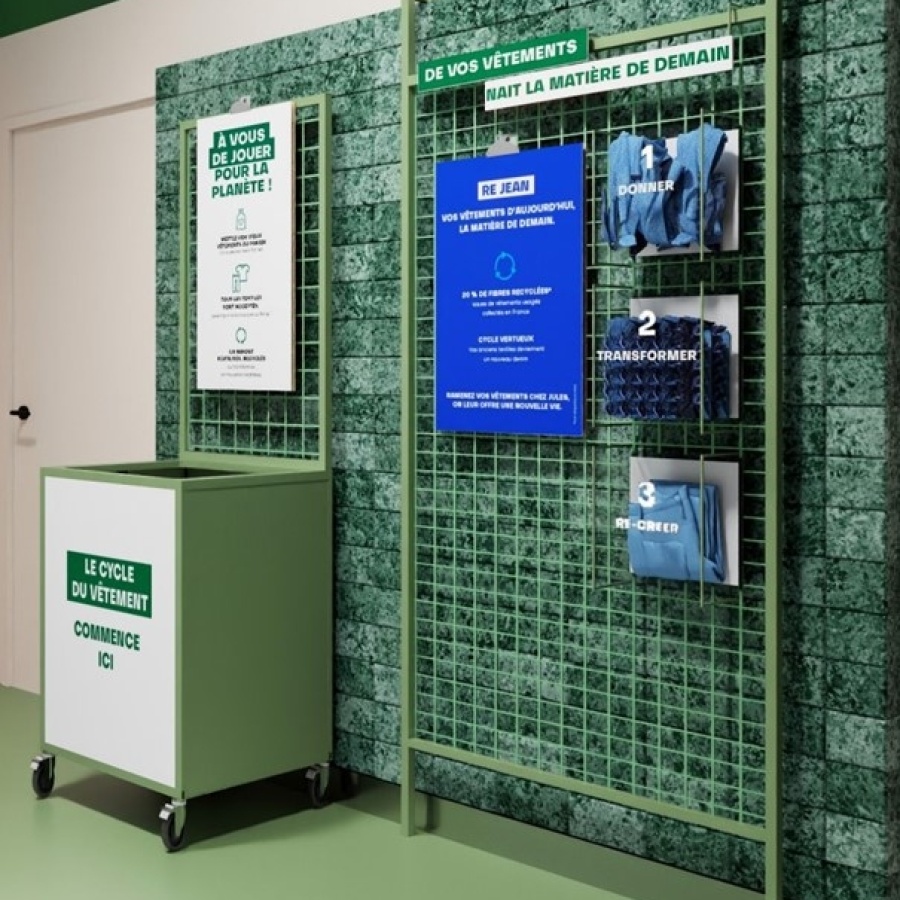
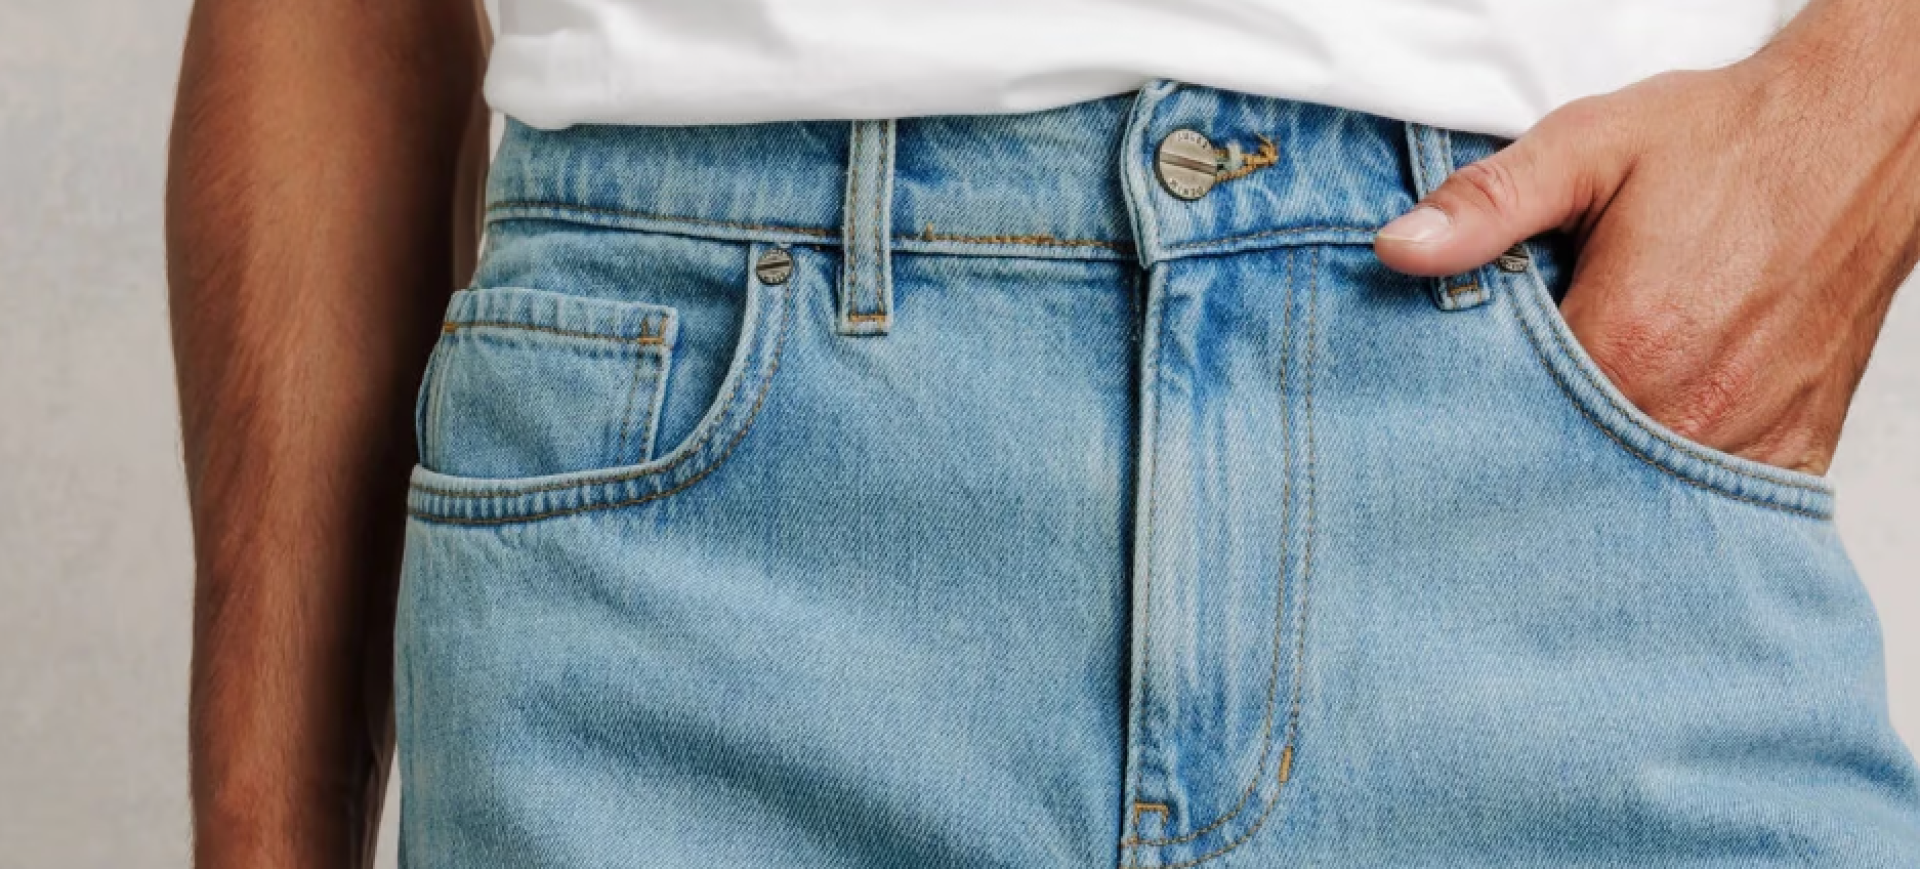
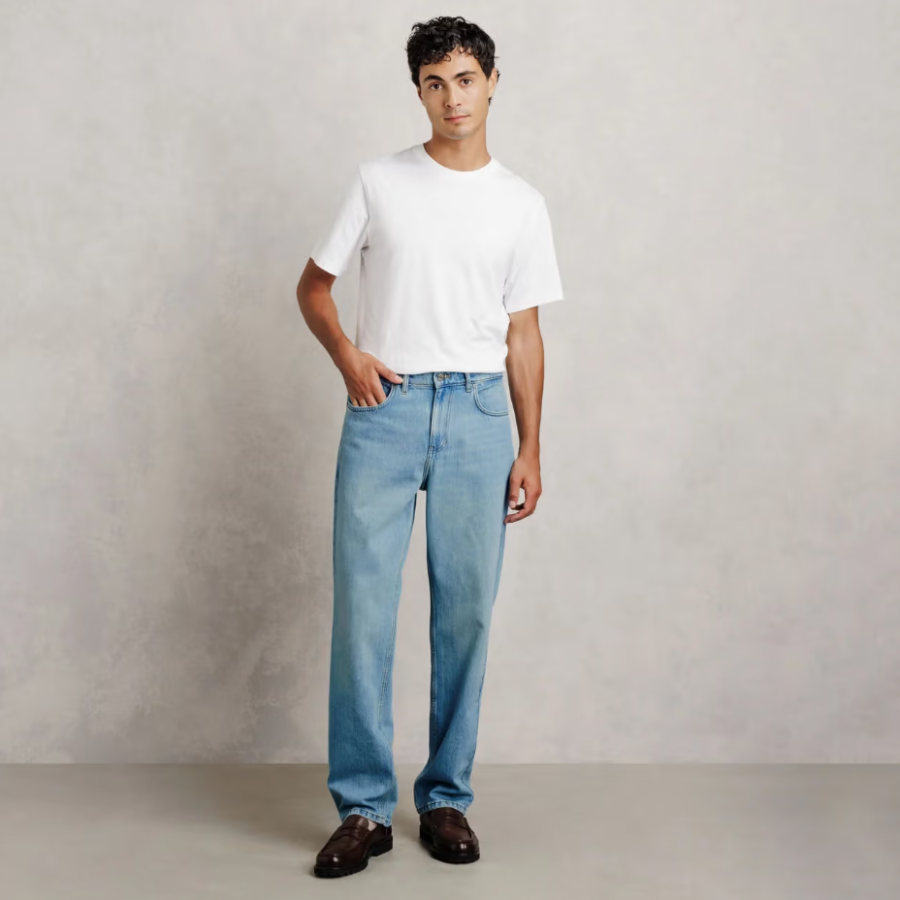
L’approche repose sur des produits marketés dédiés, comme le Re-Jean et le Re-Pull. C'est un excellent levier d'image RSE : le produit porte notamment un nom spécifique.
En complément, nous développons des produits support comme notre shopping bag 100 % recyclé fabriqué entre l'Espagne et le Maroc, vendu à prix coûtant (5,99 €) avec un QR code permettant de pousser des informations pédagogiques dans le but de sensibiliser nos clients sur cet enjeu.
Comment ces produits sont-ils accueillis par les consommateurs et comment gérez-vous l'équation économique ?
L'accueil commercial sur le Re-Jean est très positif : le produit s'est très bien vendu et les nuances esthétiques obtenues au délavage apportent un aspect authentique très apprécié. Cependant, il existe une idée reçue chez le consommateur selon laquelle un vêtement recyclé devrait coûter moins cher car la matière première est perçue comme gratuite.
En réalité, le tri optique, le déchiquetage et la logistique génèrent un surcoût réel par rapport au coton vierge. Jules a fait le choix fort d'absorber cet impact de marge et de vendre ses jeans recyclés au même prix que ses gammes habituelles, soit 39 € pour le jean standard et 49 € pour le segment premium.
Nous estimons qu'il ne faut pas faire payer de surcoût écologique au client et que c'est à la marque de structurer la filière pour rendre la mode éco-conçue accessible à tous.
Quelles sont les prochaines étapes de votre feuille de route circularité et vos objectifs à long terme ?
Notre feuille de route fixe l'objectif d'atteindre 100 % de Preferred Fibers dans notre tonnage global d'ici 2030. Sur le textile-to-textile mécanique post-consommateur, nous visons 5 % de notre tonnage total d'ici 2028, ce qui représente une multiplication par quatre ou cinq par rapport à nos volumes actuels.
Nous développons également de nouvelles filières, comme le nylon recyclé à partir de filets de pêche usagés rachetés aux pêcheurs en Asie pour nos pulls et parkas, ainsi que le recyclage en boucle fermée d’anciens uniformes de travail B2B.
Enfin, nous poursuivons la coopétition inter-marques pour mutualiser nos flux logistiques.