Les procédés d'ennoblissement
Comprendre les procédés d'ennoblissement, les propriétés et applications, les enjeux environnementaux, ainsi que les informations sur la durabilité, la recyclabilité et les alternatives disponibles à ces procédés d'ennoblissement.
30 min de lecture
Mise à jour : Oct 2026
72%
De la consommation en eau associée aux activités de transformation de l’industrie textile sont induites par le « wet processing » (les procédés de teinture et d’apprêts).
36 %
Des émissions de gaz à effet de serre sur la chaîne d’approvisionnement proviennent des étapes de teinture et d’apprêts
Introduction
L’ennoblissement est une des étapes de fabrication des produits textiles qui permet notamment de les colorer et/ou leur apporter différentes propriétés. Une opération d’ennoblissement peut se réaliser aussi bien sur une fibre, sur un fil, sur une étoffe (tissu, tricot, non-tissé) que sur un produit fini.
Il existe une grande variété de procédés utilisés lors de l’ennoblissement. Ces procédés peuvent être regroupés en trois grandes catégories, dont la mise en œuvre n’est pas systématique, en fonction des matières et objectifs recherchés :
1. Le pré-traitement, qui consiste à préparer le fil ou le tissu aux étapes suivantes.
2. La teinture, qui permet de colorer le fil ou le tissu.
3. Les apprêts, qui permettent de modifier l’apparence, la surface, le toucher ou les propriétés du produit.
La broderie, l’impression ou le flocage sont également des procédés d’ennoblissement, mais ne seront pas couverts dans cette fiche.
Ces procédés ont un impact environnemental variable selon les techniques utilisées -consommation d'eau, produits chimiques, risques sanitaires - mais concentrent une part importante des impacts du secteur textile et chaussures.
Procédés d’ennoblissement et applications
Le pré-traitement
Après réception et contrôle des matières (fils ou étoffes), celles-ci peuvent subir plusieurs types de pré-traitements. Les procédés les plus courants sont :
- Le désencollage, un traitement aqueux principalement utilisé lors de la préparation du tissage, permet de retirer les colles utilisées lors des procédés de filature.
- Le lavage et le dégraissage permettent de retirer les graisses animales, cires végétales, huiles ou impuretés grâce à différents types de lavages.
- La mercerisation, appliquée principalement aux fibres de coton, permet de modifier leur structure par un traitement en soude caustique, augmentant la résistance et la brillance de l’étoffe, mais aussi sa capacité d’absorption des colorants.
- Le blanchiment, principalement obtenu par l’utilisation d’agents oxydants, permet d’obtenir un textile plus clair et de couleur homogène, indispensable en préparation de teintures claires ou vives.
La teinture
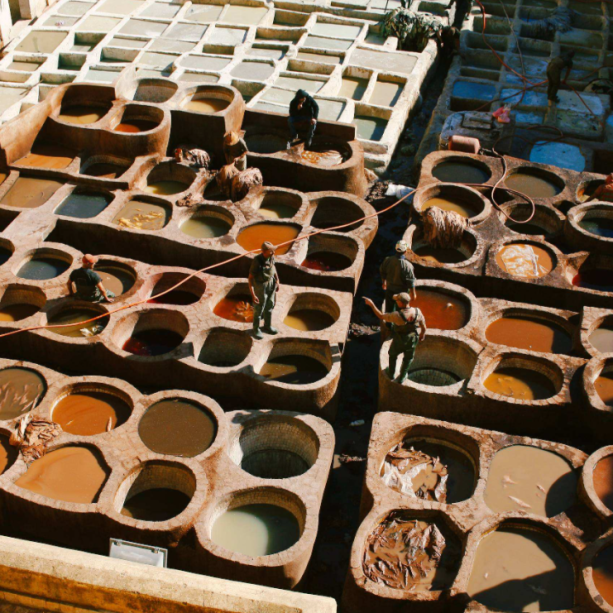
La teinture est un procédé d’ennoblissement qui consiste à colorer une matière textile via l’adsorption, la diffusion puis la fixation du colorant au sein des fibres qui la composent.
La teinture peut s’effectuer en discontinu (sur les fibres, les fils et les étoffes) ou bien en continu (sur les étoffes seulement). Le choix du procédé de teinture dépend du type d’article (composition), du type de colorant, du matériel disponible…
En plus du colorant, de nombreux auxiliaires de teintures (fixateurs, dispersants, sels…) sont employés pour optimiser les procédés.
Les apprêts
Les apprêts sont une série d’opérations appliquées aux textiles en fin de fabrication afin de modifier et améliorer leurs propriétés, leur apparence, leur toucher ou leur entretien. Ils sont principalement utilisés pour imperméabiliser les tissus, leur apporter des propriétés anti-froissement ou antibactériennes ou les rendre plus résistants au feu et aux taches.
Les apprêts peuvent être mécaniques, chimiques ou combiner les deux procédés.
Les apprêts mécaniques modifient les fibres textiles par le biais d’une action mécanique ou thermique. Les matières textiles sont passées dans des cylindres chauffants, gravés ou recouverts de brosse… afin de leur donner un nouveau toucher et un nouveau visuel.
Exemples d’apprêts mécaniques : émerisage (apporte un toucher « peau de pêche »), calandrage (affine la matière), gaufrage et cloquage (donne du relief aux matières), grattage (grattage des fibres apportant un toucher plus doux à la matière), foulage (feutre la laine pour apporter plus de souplesse), etc.
Les apprêts chimiques consistent à déposer un produit sur la matière textile afin de modifier ses propriétés. Deux techniques sont principalement employées : le foulardage (trempage dans un bain et passage entre plusieurs rouleaux) et l’enduction (application du produit sur une face et retrait du surplus avec une racle).
Exemples d’apprêts chimiques : matage (diminue la brillance), glaçage (apporte de la brillance), ignifugation (traitement anti-feu), hydrofugation (repousse l’eau), oléofugation (repousse l’huile), encapsulation (fixation de capsules contenant des substances actives), antitaches, infeutrable, etc.
Impact environnemental
Enjeux environnementaux de la production
L’ennoblissement textile concentre une part importante des impacts environnementaux de l’industrie textile car il combine des procédés humides (bains et rinçages), des opérations thermiques (chauffage, séchage…) et l’usage de nombreuses substances chimiques.
Le wet processing textile se concentre majoritairement en Asie - Chine, Bangladesh, Inde, Vietnam -ainsi qu'en Turquie, où se trouve l'essentiel des sites de teinture et de finition à l'échelle mondiale. Cette concentration n'est pas neutre : une partie de ces zones connaît déjà un stress hydrique élevé, et les cadres réglementaires sur le traitement des effluents et les substances chimiques y sont très inégaux d'un pays à l'autre.
Les impacts décrits ci-dessous doivent donc se lire à la lumière de cette hétérogénéité géographique, plutôt que comme une moyenne mondiale uniforme.
💧 Consommation d’eau
Les procédés de teinture et d’apprêts sont couramment appelés « wet processing », du fait du rôle clé de l’eau dans la majorité des techniques utilisées (traitements aqueux, bains de teinture, rinçages…).
Le « wet processing » représente environ 72% de la consommation en eau associée aux activités de transformation de l’industrie textile 1. A titre d’exemple, la teinture aqueuse traditionnelle nécessite entre 100 et 150 L d'eau par kilogramme de fibre (chiffre fortement variable en fonction du type de fibre). 2
🌡️ Consommation d’énergie
Le besoin en énergie est important lors des étapes d’ennoblissement, à la fois pour les procédés mécaniques mais également lors des procédés chimiques, qui s’opèrent dans des bains maintenus à haute température. L’impact de cette consommation en énergie varie principalement en fonction du mix énergétique des zones de production. Les énergies fossiles (charbon, gaz naturel…) restent toutefois prédominantes. 3
🧪 Pollution des effluents
L’industrie textile est une source importante de pollution des eaux, notamment en raison des procédés de teinture, qui génèrent des effluents fortement chargés en substances chimiques et en colorants. 6
En effet, une partie des colorants utilisés lors de la teinture ne se fixe pas aux fibres et se retrouve ainsi dans les effluents. La proportion de colorant non fixé dépend fortement du couple fibre/colorant ainsi que du procédé utilisé.
La persistance de certains produits utilisés lors des procédés d’ennoblissement dans le milieu (colorants, sels, tensioactifs...) menace les écosystèmes naturels et la santé des populations locales : toxicité pour le milieu aquatique, coloration des eaux, eutrophisation, pollution des sols, etc.
Enjeux éco-conception
1. Durabilité
Certains procédés d’ennoblissement tels que la mercerisation ou les traitements anti-rétrécissement ont pour objectif d’améliorer la robustesse des produits textile et leur durabilité dans le temps. Il est néanmoins important de noter que la plupart des autres procédés ont un objectif esthétique, modifiant le toucher ou la couleur du produit afin de répondre aux attentes du marché.
Il existe parfois des compromis : par exemple, certains apprêts anti-froissage à base de résines réticulantes peuvent réduire légèrement la résistance à la traction ou au déchirement du tissu, tandis qu’un émerisage prononcé améliore le confort au toucher mais augmente la sensibilité à l’abrasion.
Tout l’enjeu est ainsi de trouver le bon équilibre entre performances mécaniques, confort, esthétique et longévité adaptée à l’usage prévu.
2. Recyclabilité
Les apprêts chimiques peuvent constituer un frein au recyclage lors de la fin de vie des produits. En particulier :
- Les enductions sont susceptibles de détériorer les outils de recyclage, d’empêcher l’éffilochage et créer des impuretés dans les matières recyclées. Il en est de même pour les encapsulations. 7
- Les apprêts oléophobes, antitaches ou déperlants peuvent également complexifier le recyclage, notamment en lien avec l’utilisation de PFAS liée à ces procédés, qui polluent durablement les filières de recyclage, empêchent la purification des nouvelles fibres et posent des risques sanitaires majeurs pour les futurs utilisateurs.
Pour en savoir plus, consultez nos guides de bonnes pratiques de conception des textiles et des chaussures en vue du recyclage !
Leviers d’action
Points de vigilance
Comme dans toutes démarches d'éco-conception, avant de choisir une matière, il est primordial d'analyser l'impact environnemental de tout le cycle de vie d'un produit et de comparer différents scénarios afin d'identifier laquelle est la moins impactante pour l'environnement. Il n’y a pas de matière idéale, il faut choisir une matière en fonction de l’usage du produit et de ses objectifs environnementaux.
Il existe plusieurs labels et certifications applicables aux procédés d'ennoblissements, voici ceux éligibles à l'éco-modulation "Labels environnementaux" de Refashion.
Les éco-modulations : Refashion valorise les démarches d’éco-conception des produits grâce à un système de primes et de pénalités. Découvrez les critères et démarches pour déclarer des éco-modulations.

GOTS (Global Organic Textile Standard)
Le label GOTS (Global Organic Textile Standard) s'applique sur la chaîne d’approvisionnement et les sites de production. Concernant les ennoblissements, il liste les colorants/auxiliaires autorisés en teinture-finition, avec audit du site de transformation (gestion environnementale, traitement des eaux usées)

Le label OEKO-TEX® MADE IN GREEN
Le label OEKO-TEX® MADE IN GREEN s'applique sur le produit et les sites de production. Il nécessite l'absence de certaines substances nocives sur le produit fini au-delà de seuils définis. Il évalue également les performances environnementales et sociales : gestion des produits chimiques, consommation d'eau et d'énergie, émissions, gestion des déchets…

Le label bluesign
Le label bluesign s'applique sur la chaîne d’approvisionnement et les sites de production (principalement utilisé pour les vêtements outdoor). Il nécessite la validation des substances chimiques avant leur utilisation, et l'optimisation de la consommation d'eau, d'énergie et des ressources, réduction des émissions…
Comprendre sa chaine d'approvisionnement
Les étapes d’ennoblissement étant souvent sous-traitées, il est parfois difficile de connaitre les opérateurs et fournisseurs de la chaîne d’approvisionnement. L’accès aux informations sur les procédés ou produits utilisés peut ainsi présenter un enjeu.
Une des premières étapes à privilégier pour mieux connaitre les impacts de ces étapes dans le cycle de vie du produit est donc un travail sur leur traçabilité amont. Cette première étape permettra de mieux diagnostiquer puis d’atténuer les impacts des procédés d’ennoblissement.
Réduire l'impact environnemental des intrants chimiques
La teinture 8 9
Plusieurs leviers d’action existent pour réduire l’impact des procédés de teinture sur l’environnement. Une étude approfondie de ces procédés et une analyse d’impact est recommandée.
Parmi eux, on retrouve :
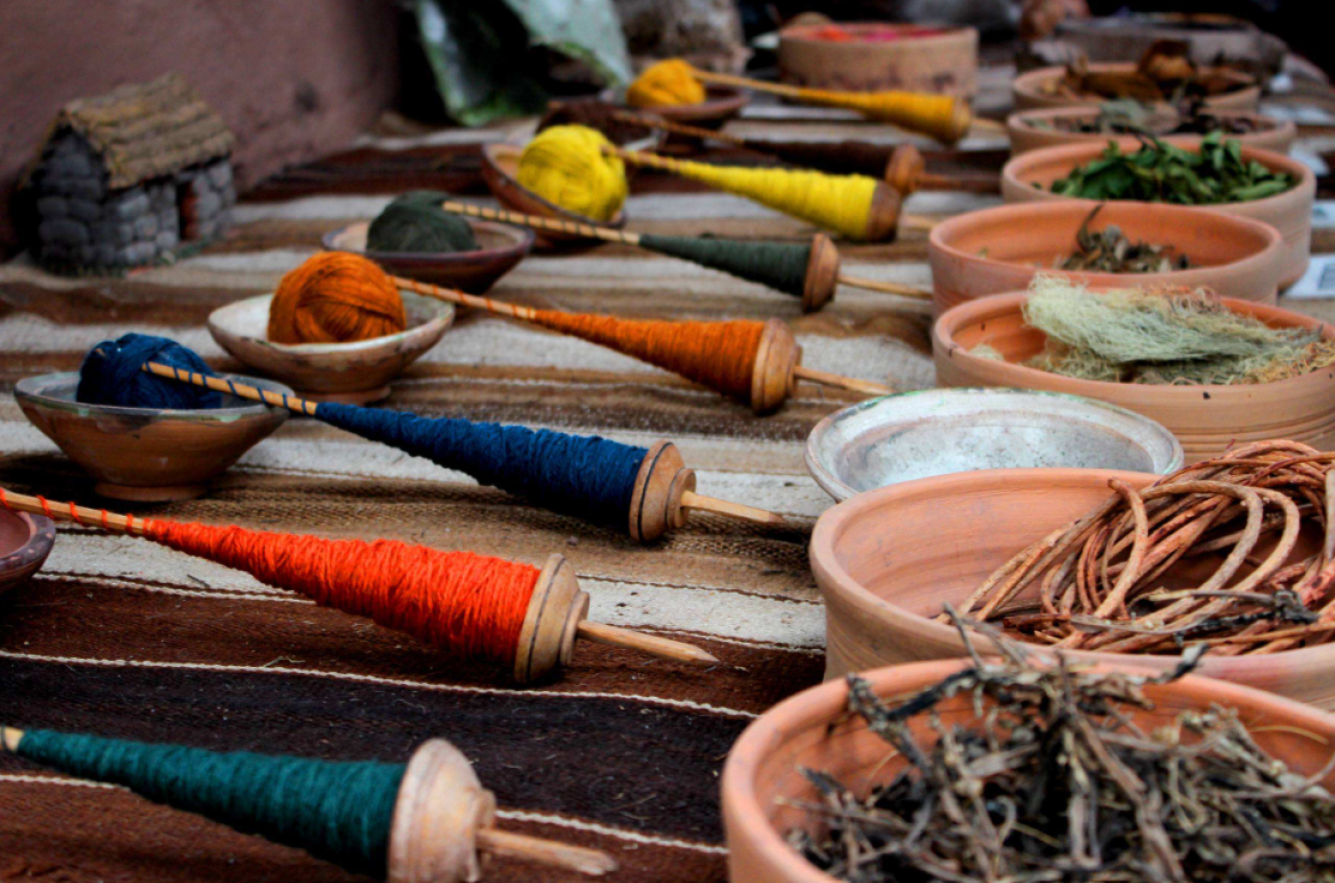
- La teinture naturelle : La teinture naturelle est une pratique ancestrale et relativement artisanale. Néanmoins, certains teinturiers développent des procédés pour industrialiser cette pratique.
- La teinture à sec (ou sèche) : Elle regroupe les procédés permettant d’éliminer ou de réduire drastiquement l’usage de bains d’eau. Les deux principales techniques industrielles reposent sur l’utilisation de CO2 supercritique comme solvant ou sur la coloration dans la masse (intégration des pigments dans les polymères fondus avant extrusion des fibres synthétiques). C’est une teinture possible sur les fibres vierges, mais également sur les fibres recyclées effilochées (après un tri par couleur et une analyse spectrométrique, un dosage précis permet de réaliser la couleur souhaitée et ainsi de limiter également l’utilisation de composés chimiques).
- La teinture digitale : C’est une teinture de la fibre à cœur grâce à un laser qui permet d’éviter la consommation d’eau et de produits chimiques.
Par ailleurs, l’ADEME recommande de supprimer ou limiter la teinture lorsque cela est possible (privilégier les coloris bruts des fibres recyclées, l'écru pour les matières naturelles...).
Focus sur le denim 10
De nouvelles techniques de délavage du jean émergent et permettent d’éviter le recours à des pratiques telles que le sablage, nocives pour l’environnement (matériau non-renouvelable) et les travailleurs (création de poussières de silices susceptibles de provoquer la silicose).
Ces pratiques permettent de réduire la consommation d’eau et d’énergie :
- Le délavage laser permet de graver la surface de la toile.
- Le délavage à l’ozone expose les jeans humides à l’ozone pour oxyder la toile.
Sources10
- 1 Panda et al., Sustainable pretreatments in textile wet processing (2021): https://www.sciencedirect.com/science/article/abs/pii/S0959652621039020
- 2 Zheng et al., An industrial scale multiple supercritical carbon dioxide apparatus and its eco-friendly dyeing production (2016): https://www.sciencedirect.com/science/article/abs/pii/S2212982016302268
- 3 Textile Exchange, Materials Market Report 2025: https://textileexchange.org/app/uploads/2025/09/Materials-Market-Report-2025.pdf
- 4 Quantis, Measuring fashion (2018): https://media-pro.refashion.fr/2025/10/measuring-fashion-environmental-impact-of-the-global-apparel-and-footwear-industries-study.pdf
- 5 Apparel Impact Institute, Taking Stock of Progress Against the Roadmap to Net Zero (2025): https://apparelimpact.org/resources/taking-stock-of-progress-against-the-roadmap-to-net-zero-2025/
- 6 Aysha et al., Eco-friendly salt/alkali-free exhaustion dyeing of cotton fabric with reactive dyes (2022): https://www.nature.com/articles/s41598-022-26875-8
- 7 Refashion, Etude des perturbateurs et facilitateurs au recyclage des Textiles d’habillement, Linge de maison et Chaussures (2025): https://media-pro.refashion.fr/2025/10/revue-des-perturbateurs-et-facilitateurs-au-recyclage-des-tlc_vf_refashion_2025.pdf
- 8 Ademe, Tout comprendre : les impacts de la mode et de la fast-fashion (2024): https://librairie.ademe.fr/economie-circulaire-et-dechets/7747-tout-comprendre-les-impacts-de-la-mode-et-de-la-fast-fashion-9791029724602.html
- 9 Roadmap to Zero Programme: https://www.roadmaptozero.com/programme
- 10 Ademe, Le revers de mon look (2020): https://media-pro.refashion.fr/2025/11/le-revers-de-mon-look.pdf
Plus de ressources sur le même sujet


